工艺文件和产品配置脱节
相同名称的作业指导可能用于不同物料、工装或设备,文件标题相同不代表执行条件相同。
工艺负责人、制造工程师、工装与工业工程团队;研发、质量和制造共同确认可行性与执行条件。
图纸、工装与参数分别变更,现场就得反复确认。关联适用产品、工艺版本、执行条件与反馈,减少重复编制和资料错用。
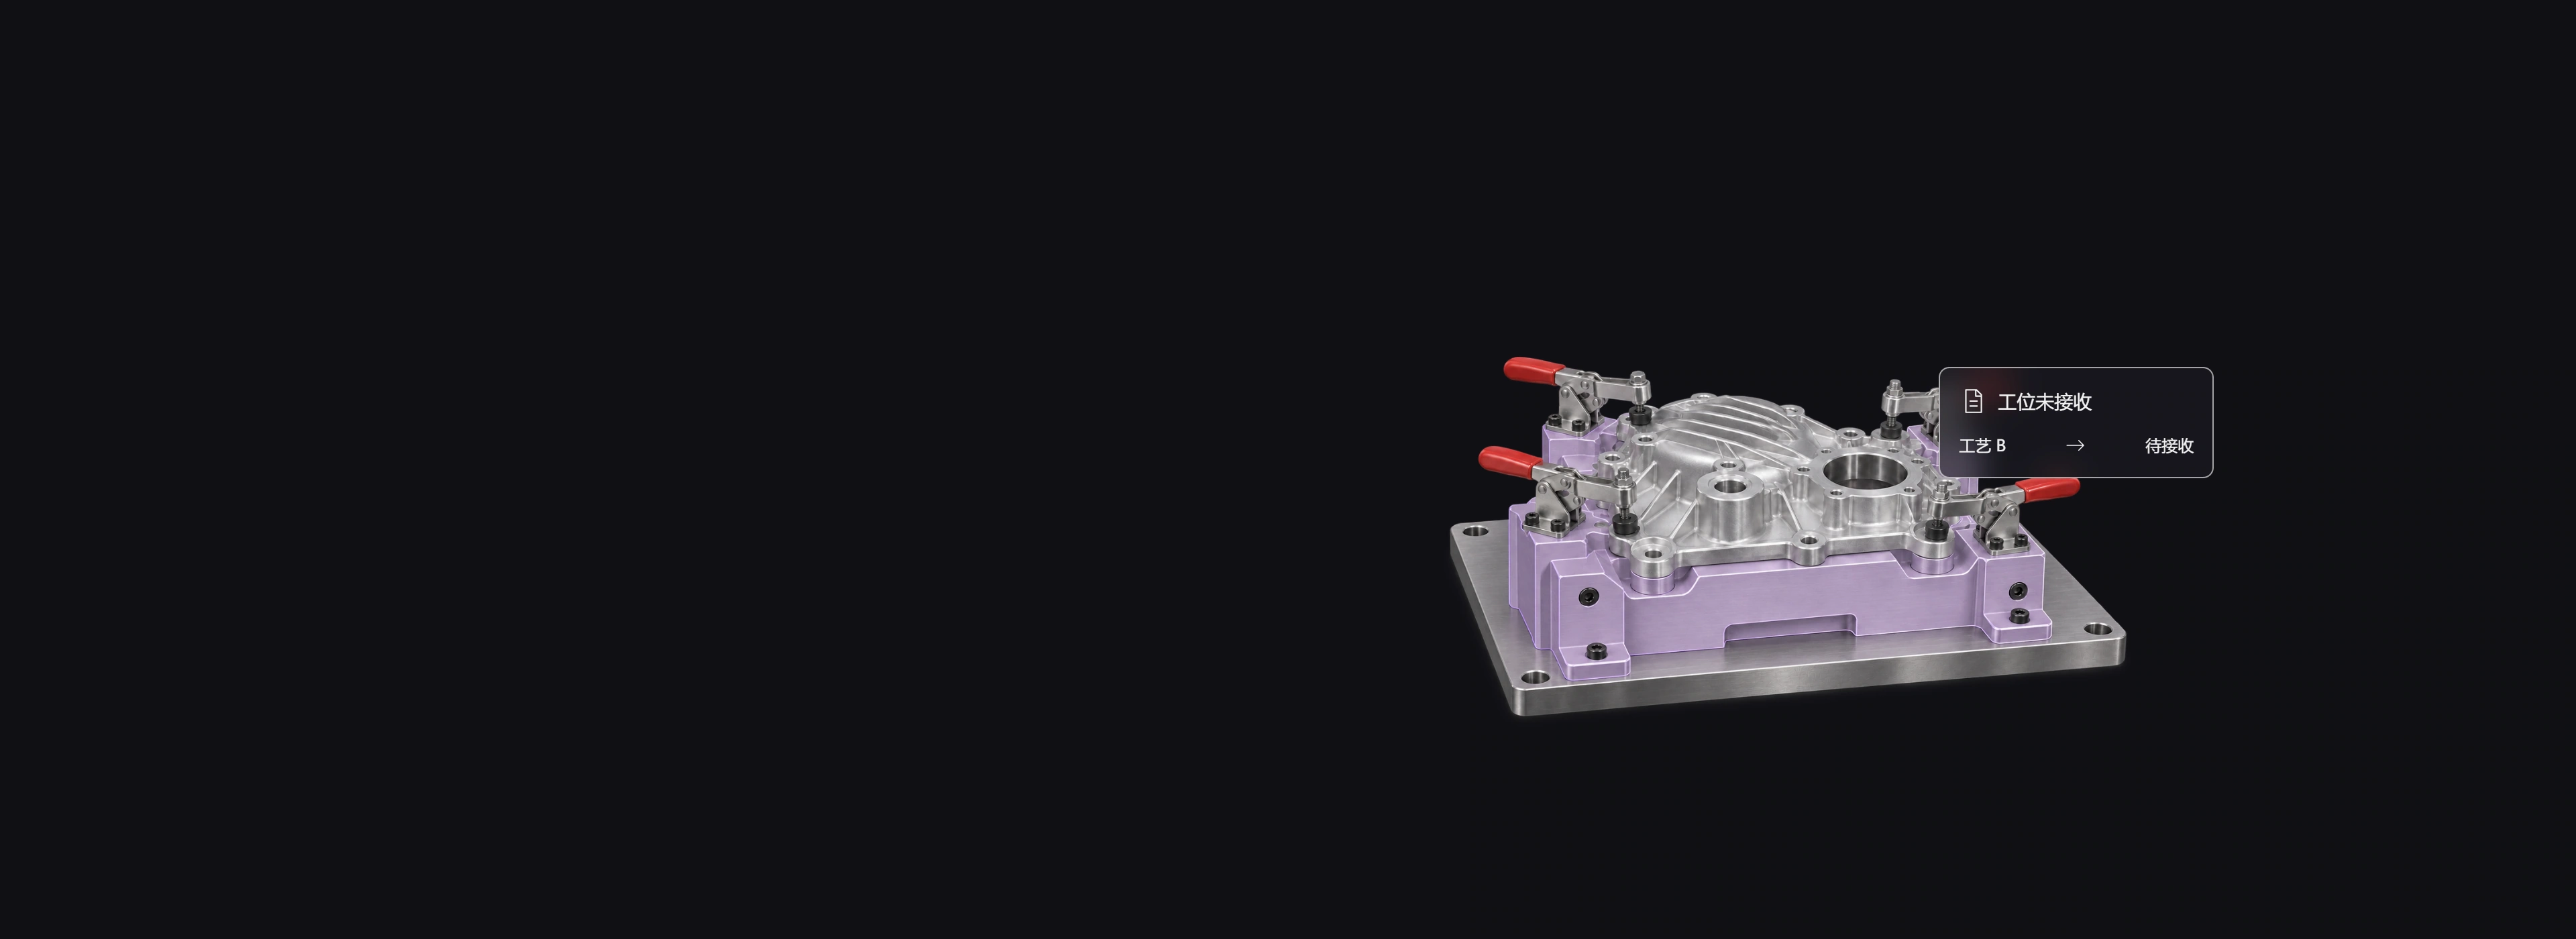
设计变更需同步工艺和现场,作业依据与实际配置保持一致。
相同名称的作业指导可能用于不同物料、工装或设备,文件标题相同不代表执行条件相同。
工时调整、治具选型和异常处理保留在个人表格里,换人或换线后又要重新确认。
工艺知道计划值,现场知道实际值;缺少对应关系,就难判断偏差来自材料、设备还是方法。
将工艺文件和方案按产品配置、设备与工装条件管理,保留批准版本及替代关系。下发时确认适用工位与接收状态,历史资料继续可查。
关联设计变更或现场问题,记录工艺修改、验证要求、生效批次与批准责任。切换前确认旧版撤回、工装和人员准备情况。
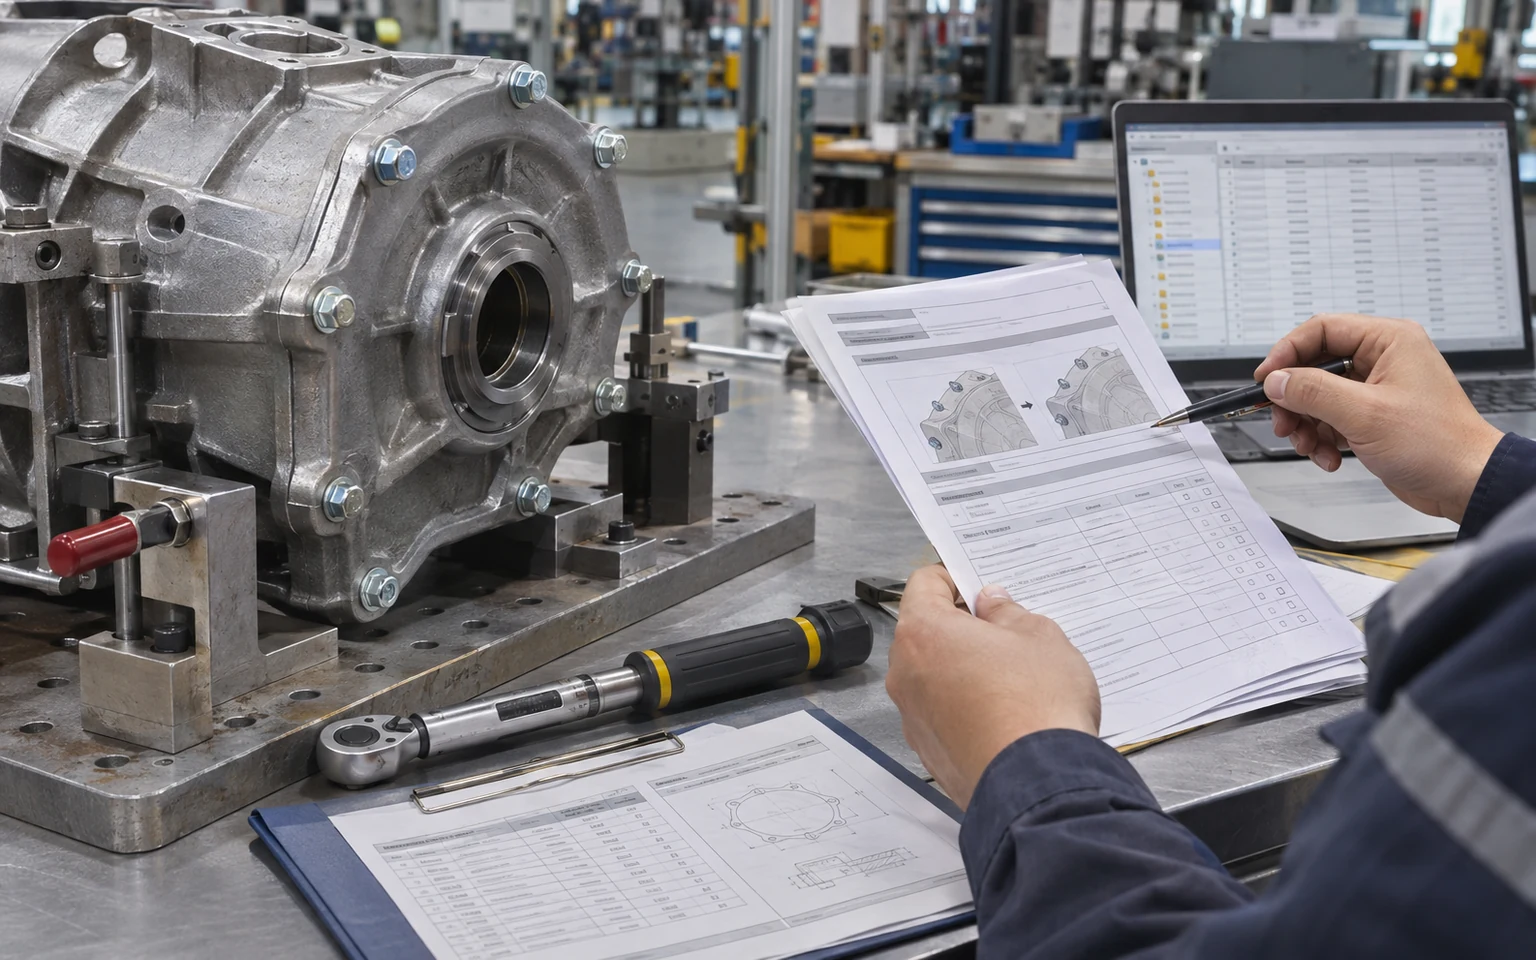
结构化维护路线、工序、准备时间和作业时间,说明批量、设备、技能与测量条件;工装选型和使用限制一并记录。相似任务调用后仍核对差异。
将仿真假设、试产条件、实测结果和工艺问题放在同一任务里比较。调整参数或方法后记录验证,评估质量、节拍和操作条件的共同变化。
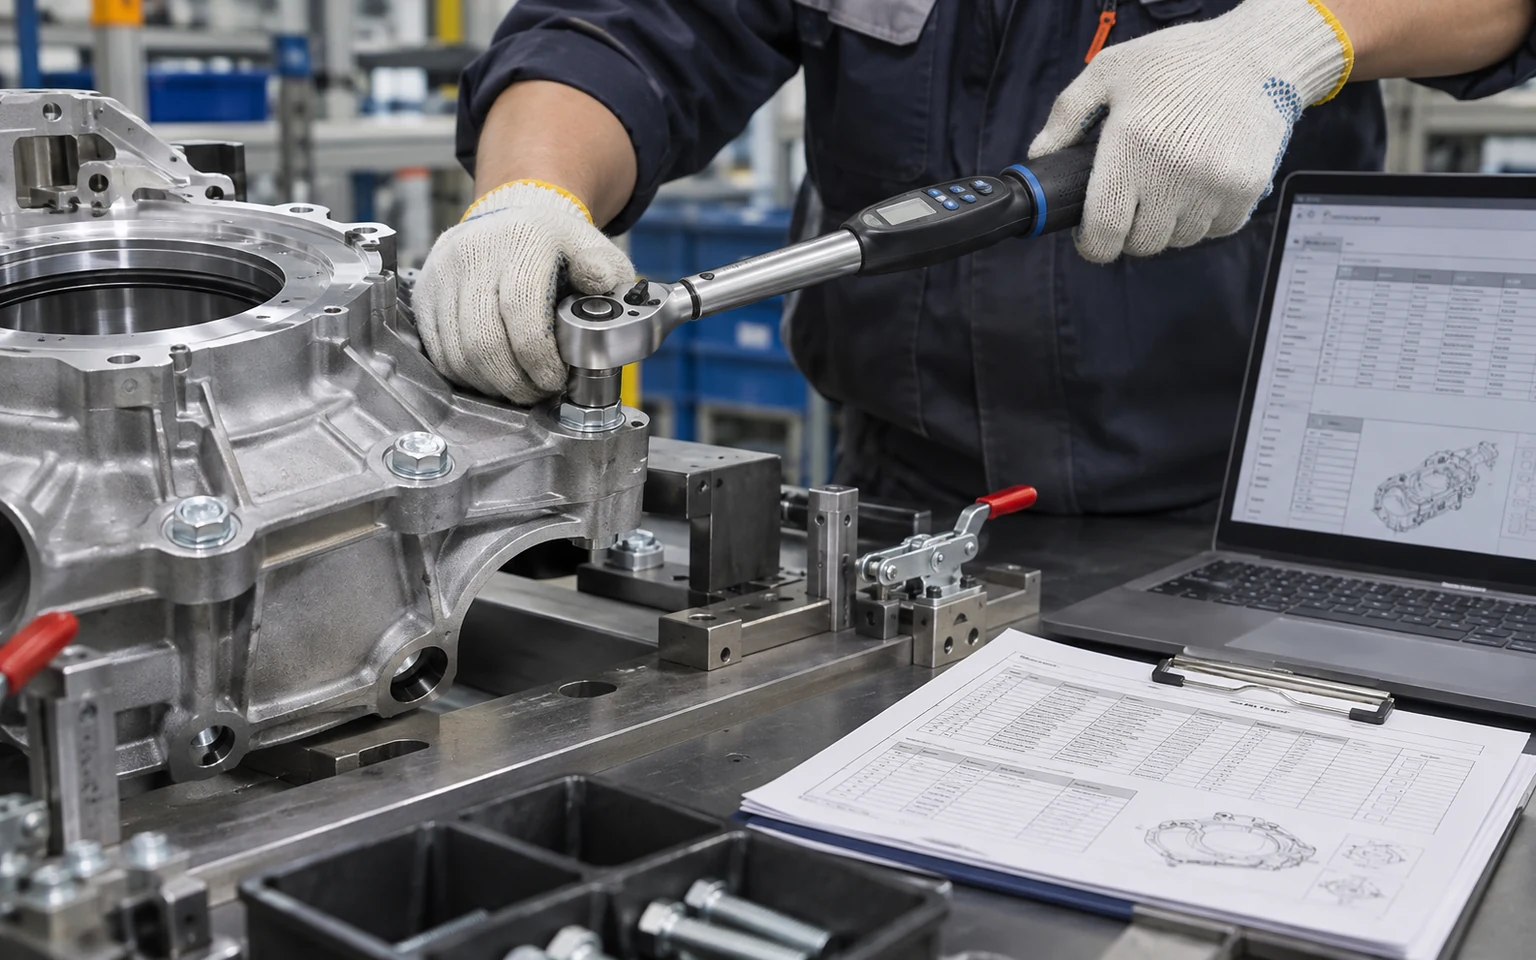
为现场问题记录现象、原因验证、处置措施和适用范围。确认有效的方法进入标准工艺,后续使用能查到批准版本和失效条件。
明确参数、单位、设备点位与产品配置的映射,经过校验和批准再下发;回传实际值、执行版本和异常状态。先验证接口与回退办法,再扩大自动化。
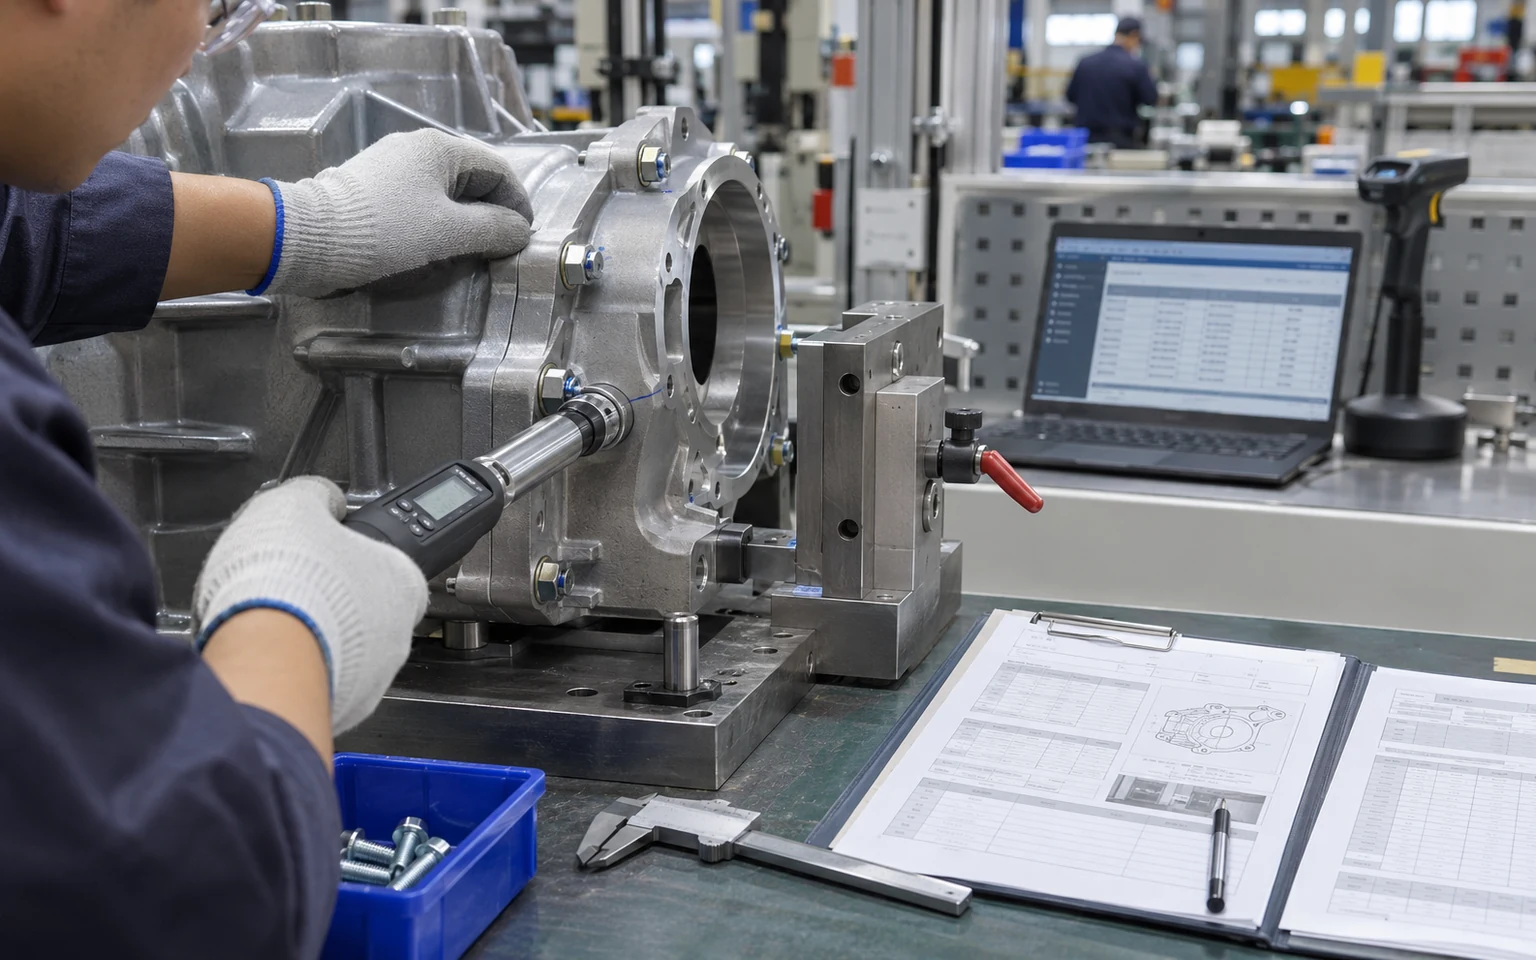
场景
设计更换紧固件,现场指导更新了截图,却仍沿用旧工具、旧参数和检查要求。
将紧固件变更关联到工序、治具、工具与质量检查;试制验证后确定生效范围,确认现场接收新版。
按新配置复查执行条件、批准参数和检验记录,确保变化落实到操作。
整理工艺差异与历史经验,辅助作业内容编制。
已批准工艺、图纸说明、工装条件、标准工时与现场问题记录。
可追溯的参考工艺、文件差异、待确认条件和知识条目草稿。
工艺人员确认方法与参数,质量核验证据,制造确认现场执行条件。
工时计算、设备约束和参数下发采用明确规则与受控接口;AI 建议不直接写入产线控制。
选一条路线或一个装配单元,跟踪一次工艺编制、变更和现场反馈。
不需要。可以从一条路线、一类工序或一个经常改版的单元开始,先建立必要字段和版本规则。
可辅助查找同类记录和解释差异。定额需要明确测量方法、设备和作业条件,并由工业工程或工艺人员确认。
要先核实设备接口、权限、单位和安全边界。参数下发必须有校验、批准、确认与回退机制,范围通过现场评估确定。